
Las tuberías de PPR son populares para la plomería, pero las fugas en las juntas causan problemas importantes. ¿Por qué ocurren estas filtraciones? Comprender las fugas en las juntas es clave para prevenir daños costosos. En esta publicación, aprenderá causas comunes, cómo hacer juntas correctamente y consejos de mantenimiento para mantener Tubería de PPR sin fugas.
tabla de contenidos
Causas comunes de fugas de tuberías de PPR en las juntas
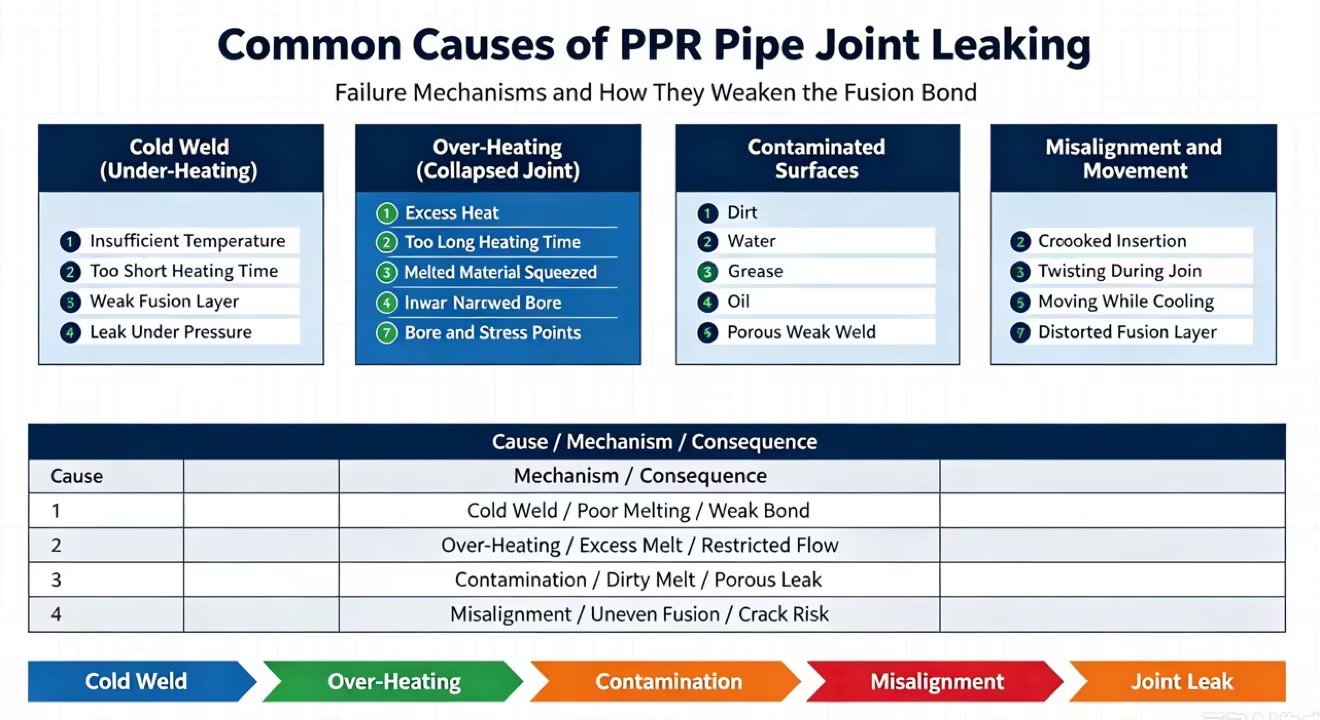
Las fugas en las tuberías de PPR casi siempre ocurren en las juntas y no en la tubería misma. Comprender las causas comunes ayuda a prevenir costosas reparaciones y fallas del sistema. He aquí un vistazo más de cerca a las principales razones por las que las juntas tienen fugas:
Subcalentamiento (soldadura en frío) y su impacto en la integridad de la unión
Una de las causas más frecuentes es el subcalentamiento, también llamado soldadura en frío. Si la plancha no está lo suficientemente caliente o si el tubo y el accesorio permanecen sobre ella demasiado brevemente, las superficies no se derriten correctamente. En lugar de fusionarse por completo, simplemente se mantienen unidos débilmente. Esta junta puede verse bien al principio, pero puede tener fugas bajo presión o calor. Para evitar esto, asegúrese siempre de que la plancha alcance la temperatura correcta (alrededor de 260 °C), mantenga limpias las superficies de calentamiento y aplique el tiempo de calentamiento exacto recomendado para el diámetro de la tubería.
Sobrecalentamiento (junta colapsada) y cómo restringe el flujo
El sobrecalentamiento es el problema opuesto. Dejar la tubería y el accesorio sobre la plancha por mucho tiempo derrite demasiado material. Cuando se une, el plástico fundido se comprime hacia adentro, formando una cresta dentro de la tubería. Este cordón estrecha o incluso bloquea el paso del flujo, creando puntos de presión propensos a agrietarse. También debilita la articulación al deformar el encaje del conector. Evite esto siguiendo estrictamente el tiempo máximo de calentamiento para cada tamaño de tubería. No agregue segundos adicionales pensando que es más seguro: más calor daña la articulación.
Efecto de las superficies sucias, mojadas o grasosas en la calidad de la fusión
Fusion funciona solo cuando el plástico limpio se une al plástico limpio. La suciedad, el agua, la grasa o el aceite en los extremos de las tuberías o en los casquillos de los accesorios contaminan la masa fundida. Esta contaminación crea soldaduras porosas y débiles que gotean bajo presión. Las condiciones del lugar de trabajo, como el polvo, la lluvia o las manos aceitosas, a menudo causan esto. Corte siempre los extremos de los tubos a escuadra, luego límpielos y séquelos inmediatamente antes de soldarlos. Evite tocar las superficies limpias. Nunca suelde juntas mojadas; trabaje bajo techo si está lloviendo.
Desalineación y movimiento durante el enfriamiento que causan fugas
La alineación adecuada es fundamental. Si el tubo se empuja torcido o torcido dentro del accesorio, las capas derretidas no se fusionan de manera uniforme. Esto deja puntos finos propensos a fugas. Peor aún, mover o girar la articulación mientras se enfría distorsiona el plástico blando, lo que provoca tensiones y grietas. Para evitar esto, inserte el tubo recto sin girarlo, alinee el accesorio a medida que lo une, luego mantenga la unión quieta y recta hasta que se enfríe por completo. No moleste ni aplique presión durante esta fase de enfriamiento.
Tiempo de calentamiento incorrecto para diferentes diámetros de tubería
Cada diámetro de tubería requiere un tiempo de calentamiento y enfriamiento específico. El uso de un enfoque único provoca un calentamiento insuficiente en las tuberías grandes y un sobrecalentamiento en las más pequeñas. Este error común conduce a los fallos descritos anteriormente. Tenga a mano un cuadro de tiempos de calentamiento y sígalo con precisión. Cuente los segundos con cuidado, especialmente para diámetros más grandes que necesitan calentamiento y enfriamiento más prolongados.
El uso de tuberías defectuosas o accesorios baratos provoca fugas
Ni siquiera una técnica perfecta puede arreglar materiales deficientes. Las tuberías con superficies oxidadas o dañadas, o los accesorios fabricados con resina reciclada o barata, a menudo no se fusionan correctamente. Los casquillos deformados o las tuberías deformadas provocan un asiento deficiente y uniones débiles. Mezclar marcas también puede provocar que las dimensiones no coincidan, lo que aumenta el riesgo de fugas. Utilice tuberías y accesorios de material virgen de fabricantes acreditados, idealmente de marcas compatibles para obtener propiedades de fusión consistentes.
Consejo: Mantenga siempre un espacio de trabajo limpio y seco y siga los tiempos de calentamiento exactos según el tamaño de la tubería para garantizar juntas de PPR fuertes y sin fugas.
Cómo hacer correctamente juntas de tuberías de PPR para evitar fugas
Crear uniones de tuberías de PPR resistentes y sin fugas depende de seguir el procedimiento correcto en todo momento. Incluso los pequeños errores pueden provocar puntos débiles que se filtrarán más adelante. A continuación se explica cómo hacer juntas de PPR correctamente:
Proceso correcto de fusión del encaje y procedimiento básico
La fusión por encaje es el método estándar para unir tuberías y accesorios de PPR. Tanto el extremo del tubo como el casquillo del racor se calientan simultáneamente en una plancha de fusión. Esto funde las superficies a una profundidad controlada. Después del calentamiento, se empuja rápidamente el tubo hasta el fondo del accesorio sin torcerlo. Mantenga el porro recto y quieto hasta que se enfríe por completo. Este proceso fusiona las dos partes en una sola pieza sólida.
Los pasos clave incluyen:
Precalienta la plancha de fusión a la temperatura correcta (alrededor de 260°C).
Inserte la tubería y el accesorio en la herramienta de calentamiento durante el tiempo exacto especificado por el diámetro.
Retira ambos de la plancha simultáneamente.
Empuje el tubo completamente dentro del casquillo del conector, alineándolo en línea recta sin girarlo.
Mantenga la articulación quieta y recta durante todo el período de enfriamiento.
Importancia de tener extremos de tubería limpios, secos y cortados a escuadra
La limpieza es fundamental. La suciedad, el agua o la grasa en la tubería o en las superficies de los accesorios impiden la fusión adecuada. Corte siempre los extremos de los tubos a escuadra utilizando un cortatubos especializado. Evite cortes ásperos o en ángulo. Limpie y seque inmediatamente el extremo de la tubería y el casquillo del conector antes de calentarlos. Nunca suelde superficies mojadas o contaminadas.
Siguiendo los tiempos de calentamiento y enfriamiento especificados por diámetro
Cada diámetro de tubería requiere tiempos precisos de calentamiento y enfriamiento. Las tuberías más grandes necesitan períodos de calentamiento y enfriamiento más prolongados. El uso de tiempos incorrectos provoca un calentamiento insuficiente (uniones débiles) o un sobrecalentamiento (uniones deformadas). Consulte siempre la tabla de tiempos de fusión para el tamaño de su tubería y cuente los segundos con cuidado. No se apresure a enfriar; la junta debe solidificarse completamente antes de moverla o probarla.
Evitar torcer o mover las articulaciones durante el enfriamiento
Después de unirse, el PPR permanece blando y vulnerable durante varios segundos. Torcer, empujar o tirar de la unión antes de que se enfríe puede distorsionar la capa de fusión y provocar grietas o fugas. Mantenga la articulación firme y recta hasta que se sienta completamente firme. No intente ajustar el accesorio o la tubería una vez unidos.
Garantizar la alineación adecuada y la inserción completa de la tubería en los accesorios
La alineación adecuada garantiza una fusión uniforme alrededor de la articulación. Empuje el tubo directamente dentro del casquillo del accesorio hasta que alcance la profundidad total. La inserción parcial deja puntos débiles propensos a fugas. Evite la entrada torcida o en ángulo; la tubería y el accesorio deben estar perfectamente alineados. Si la unión se siente apretada, no la fuerce para torcerla; corte un extremo de tubo nuevo e inténtelo de nuevo.
Consejo: Siempre prepare los extremos de las tuberías con cuidado, siga los tiempos de fusión exactos por diámetro y mantenga las juntas firmes durante el enfriamiento para crear conexiones de PPR fuertes y a prueba de fugas en todo momento.
Consejos de mantenimiento para evitar fugas en las tuberías de PPR
El mantenimiento adecuado juega un papel crucial para mantener las uniones de las tuberías de PPR libres de fugas y extender la vida útil del sistema de plomería. Incluso la mejor instalación puede enfrentar problemas si se descuida el mantenimiento regular. A continuación se ofrecen consejos de mantenimiento esenciales que le ayudarán a prevenir fugas y garantizar un rendimiento fiable.
Inspección periódica de las conexiones PPR para la detección temprana de fugas
Adquiera el hábito de inspeccionar visualmente todas las juntas PPR accesibles cada pocos meses. Busque señales como:
Manchas de humedad o manchas de agua alrededor de las articulaciones.
Decoloración o marcas de corrosión.
Cualquier grieta o deformación visible
Accesorios flojos o desalineados
La detección temprana le permite abordar pequeñas fugas antes de que empeoren. Utilice una linterna y un espejo para las zonas difíciles de ver. Si detecta alguna anomalía, programe las reparaciones de inmediato para evitar problemas mayores.
Garantizar una instalación adecuada con herramientas de calidad y soldadores calibrados
El mantenimiento comienza con la instalación correcta. El uso de equipos de soldadura calibrados de alta calidad garantiza una temperatura de calentamiento y un tiempo constantes para la fusión del casquillo. Los hierros mal calibrados pueden provocar un calentamiento insuficiente o excesivo, lo que debilita las articulaciones. Revise y mantenga periódicamente sus herramientas de fusión para mantenerlas en óptimas condiciones. Además, utilice cortatubos y materiales de limpieza adecuados para preparar los extremos de los tubos antes de soldarlos.
Evitar la presión excesiva y el estrés por calor en las articulaciones
Las juntas de PPR resisten la presión y temperatura de funcionamiento normales, pero pueden fallar bajo tensión excesiva. Evite los aumentos repentinos de presión instalando reguladores de presión o supresores de golpes de ariete en el sistema. Aísle las líneas de agua caliente para minimizar el estrés térmico y mantener las temperaturas dentro de los límites de la tubería de PPR (generalmente por debajo de 90 °C). El calor o la presión excesivos aceleran la fatiga articular y pueden provocar fugas con el tiempo.
Contabilización de la expansión térmica para reducir la tensión en las articulaciones
Las tuberías de PPR se expanden y contraen a medida que fluctúan las temperaturas. Sin los márgenes adecuados, este movimiento tensiona las juntas y los accesorios. Incorpore bucles de expansión, acoplamientos flexibles o soportes deslizantes en tramos de tubería largos. Evite fijaciones rígidas que impidan el movimiento natural. Permitir la expansión térmica reduce la tensión mecánica y ayuda a mantener la integridad de la junta.
Limpieza periódica para evitar depósitos y obstrucciones
Con el tiempo, se pueden acumular depósitos minerales, suciedad o biopelículas dentro de las tuberías, especialmente en áreas con agua dura. Estos depósitos aumentan la resistencia al flujo y la presión, lo que ejerce una presión adicional sobre las articulaciones. Enjuague periódicamente el sistema con agua limpia o agentes de limpieza suaves seguros para la PPR. Evite los productos químicos agresivos que degradan el plástico. Mantener las tuberías limpias protege las juntas y mantiene la eficiencia del flujo.
Reemplazo rápido de accesorios dañados
Los accesorios dañados o desgastados comprometen la resistencia de las juntas y promueven fugas. Inspeccione los accesorios durante las revisiones de mantenimiento y reemplace los que muestren:
Grietas o divisiones
Deformación o deformación
Fugas persistentes a pesar del ajuste
Utilice siempre accesorios de PPR originales o certificados de fabricantes acreditados. Los accesorios baratos o reciclados a menudo fallan prematuramente, provocando costosas reparaciones.
Aseguramiento adecuado de las tuberías para evitar daños por movimiento y impacto
Las tuberías no aseguradas pueden moverse debido a vibraciones, cambios de presión o expansión térmica. Este movimiento tensiona las articulaciones y puede provocar fugas. Utilice abrazaderas o soportes de tubería adecuados espaciados según el diámetro de la tubería y la aplicación. Evite apretar demasiado los soportes, ya que pueden pellizcar tuberías o accesorios. Además, proteja las tuberías expuestas de impactos accidentales instalando protectores o colocándolas lejos de áreas de mucho tráfico.
Consejo: Programe inspecciones y mantenimiento de rutina utilizando herramientas de fusión calibradas, soportes adecuados y reparaciones oportunas para mantener las juntas de PPR libres de fugas y prolongar la vida útil del sistema.
Cómo detectar y manejar juntas de tuberías sospechosas de PPR
Saber cómo identificar y gestionar juntas de tuberías sospechosas de PPR es crucial para prevenir fugas y reparaciones costosas. Las uniones defectuosas a menudo parecen estar bien al principio, pero fallan bajo presión o calor. Detectar los problemas a tiempo ahorra tiempo y dinero.
Indicadores visuales de malas uniones: apariencia y alineación del cordón de soldadura
Una buena junta de PPR muestra un cordón de soldadura pequeño y uniforme alrededor del lugar donde la tubería se une al accesorio. La tubería debe estar completamente insertada y el accesorio alineado en escuadra. Esté atento a estas señales de advertencia:
Ningún cordón de soldadura visible o un cordón muy débil; puede significar un calentamiento insuficiente
Un cordón pesado, desigual o grumoso, a menudo causado por sobrecalentamiento.
Tubo no insertado completamente en el casquillo del racor
Accesorios torcidos o desalineados
Marcas de quemaduras o decoloración en el área de la articulación.
Cualquiera de estos sugiere que la articulación puede estar débil o comprometida.
Signos de articulaciones sobrecalentadas y subcalentadas
Las uniones poco calentadas o soldaduras frías tienen una fusión deficiente. Pueden parecer suaves pero carecen de fuerza. A menudo tienen fugas después de presurizarlos o calentarlos. Las uniones sobrecalentadas muestran un cordón grueso dentro de la tubería, que estrecha el orificio. Esto restringe el flujo y tensiona la junta, con riesgo de grietas.
Por qué las juntas sospechosas deben cortarse y rehacerse
Las juntas sospechosas no se pueden reparar en el lugar. El uso de selladores o abrazaderas sólo enmascara el problema temporalmente. La única solución confiable es cortar la sección defectuosa y fusionar adecuadamente una nueva unión. Enterrar una junta defectuosa garantiza futuras filtraciones y devoluciones de llamada.
Protocolos de prueba de presión antes del cierre de la pared
Siempre pruebe a presión el sistema PPR antes de cerrar paredes o techos. Las pruebas detectan fugas temprano cuando las reparaciones son más fáciles. Siga los tiempos de enfriamiento recomendados según el diámetro de la tubería antes de presurizar. Pruebe todo el sistema a la presión de trabajo, no solo las juntas individuales.
Riesgos de enterrar juntas defectuosas e ignorar las fugas
Ignorar las fugas o enterrar las juntas sospechosas provoca daños costosos en el futuro. Las fugas de agua provocan moho, daños estructurales y aumento de las facturas de agua. Una vez ocultas, las reparaciones requieren abrir paredes, lo que aumenta los costos de mano de obra y materiales. La detección temprana y la corrección previenen estos dolores de cabeza.
Consejo: Siempre inspeccione de cerca los cordones de soldadura y realice una prueba de presión antes de cerrar las paredes; corte y rehaga cualquier junta sospechosa para garantizar un sistema PPR sin fugas.
Preguntas frecuentes sobre fugas en tuberías de PPR
¿Por qué mi junta PPR tiene fugas después de pasar la inspección inicial?
Esto suele ocurrir debido a una soldadura fría, lo que significa que la unión no se calentó lo suficiente durante la fusión. Es posible que la tubería y el accesorio se hayan pegado, pero no se derritieron ni fusionaron por completo. A baja presión o temperatura ambiente, parece estar bien, pero una vez que el sistema está presurizado o calentado, la junta débil tiene fugas. Desafortunadamente, estas fugas no se pueden solucionar con parches o selladores. La única solución fiable es cortar la unión defectuosa y rehacer la fusión con la temperatura y el tiempo de calentamiento correctos.
¿Se pueden reparar las juntas de fusión de PPR con fugas en el lugar?
No, las juntas de fusión con fugas no se pueden reparar en el sitio. La fusión de PPR crea una unión permanente al fundir la tubería y las superficies de los accesorios. Si una articulación tiene fugas, significa que la fusión falló. Las soluciones temporales, como abrazaderas o selladores, sólo enmascaran el problema y corren el riesgo de sufrir fallos mayores en el futuro. La solución adecuada es cortar la sección defectuosa y fusionar una nueva unión mediante el proceso correcto. Por eso es tan importante realizar pruebas de presión antes de cerrar las paredes: detecta las fugas temprano, cuando las reparaciones son más fáciles.
¿Cuánto tiempo deben enfriarse las juntas de PPR antes de realizar la prueba de presión?
El tiempo de enfriamiento depende del diámetro de la tubería. Las tuberías más grandes tardan más en enfriarse por completo y solidificarse. Acelerar la fase de enfriamiento corre el riesgo de deformar la articulación o de fusionarla débilmente. Siga estrictamente la tabla de tiempos de fusión del fabricante para los tiempos de calentamiento y enfriamiento. Normalmente, las juntas necesitan varios minutos para enfriarse antes de presurizarse. Realizar pruebas demasiado pronto puede provocar fugas o fallas en las articulaciones. Además, permita que todo el sistema descanse y se enfríe antes de realizar una prueba de presión completa en lugar de probar las juntas individualmente mientras aún están calientes.
¿La marca del conector afecta el potencial de fuga?
Sí, la marca adecuada es muy importante. Los accesorios baratos o de resina reciclada suelen tener dimensiones inconsistentes o mala calidad del material, lo que provoca fusiones débiles y fugas. Mezclar diferentes marcas puede provocar que los tamaños de encaje no coincidan, lo que impedirá un asiento y una fusión adecuados. El uso de accesorios de material virgen de fabricantes acreditados, que coincidan idealmente con la marca de la tubería, garantiza dimensiones y propiedades de fusión consistentes. Esto reduce el riesgo de fugas y mejora la confiabilidad de las juntas.
¿Qué hacer si las fugas persisten a pesar de una instalación adecuada?
Si las fugas continúan después de seguir todas las pautas de instalación, considere estos pasos:
Vuelva a verificar la temperatura y la calibración del hierro fundido. Una plancha inexacta puede provocar un calentamiento insuficiente o excesivo.
Inspeccionar la calidad de las tuberías y accesorios. Incluso pequeños daños en la superficie o contaminación pueden provocar fugas.
Verifique que los tiempos de calentamiento y enfriamiento coincidan exactamente con el diámetro de la tubería.
Asegúrese de que no se produzca movimiento ni torsión durante el enfriamiento.
Si todo lo demás falla, consulte con el fabricante o un instalador profesional para solucionar el problema. Las fugas persistentes pueden indicar defectos ocultos o materiales inadecuados.
Consejo: Realice siempre pruebas de presión después de enfriar completamente la junta y antes del cierre de la pared para detectar fugas temprano y evitar reparaciones costosas.
Elección de materiales de calidad para minimizar las fugas en las tuberías de PPR
Seleccionar los materiales adecuados es clave para evitar fugas en las juntas de tuberías de PPR. Incluso las mejores técnicas de instalación no pueden reparar tuberías o accesorios de mala calidad. He aquí por qué la calidad es importante y qué buscar.
Importancia del uso de accesorios y tuberías de material virgen
Las tuberías y accesorios de PPR de material virgen están fabricados con resina de polipropileno puro, libre de plásticos reciclados o contaminantes. Esta pureza garantiza un comportamiento de fusión consistente durante la fusión, creando uniones fuertes y homogéneas. Los materiales vírgenes resisten mejor el agrietamiento, la deformación y la degradación con el tiempo. Su uso reduce la posibilidad de que se produzcan soldaduras débiles que tengan fugas bajo presión o calor.
Evitar la resina reciclada y los accesorios baratos
Los accesorios baratos suelen contener resina reciclada o masillas para reducir costes. Estos materiales no se funden de manera uniforme ni se adhieren bien durante la fusión. El resultado son juntas porosas y quebradizas propensas a fallar. Los accesorios de resina reciclada también pueden tener dimensiones inconsistentes o casquillos deformados, lo que provoca un asiento deficiente de la tubería y una fusión débil. Evite estos accesorios para ahorrar en costosas reparaciones y devoluciones de llamadas.
Marcas coincidentes de tuberías y accesorios para una fusión consistente
Diferentes marcas pueden utilizar formulaciones o tolerancias de fabricación ligeramente diferentes. Las tuberías y accesorios que no coinciden pueden provocar que las dimensiones del casquillo no encajen perfectamente. Este desajuste provoca capas de fusión desiguales y puntos débiles. Para obtener mejores resultados, utilice tuberías y accesorios de la misma marca confiable. Esto garantiza la compatibilidad y una calidad de fusión constante.
Certificaciones y estándares a buscar en productos PPR
Elija productos PPR certificados según estándares reconocidos como:
ISO 15874 : norma internacional para sistemas de tuberías de PPR
DIN 8077/8078 : normas alemanas para dimensiones y calidad de tuberías
EN 15874 : norma europea para sistemas PPR de agua fría y caliente
ASTM F2389 : norma estadounidense para tuberías de PPR con clasificación de presión
Los productos certificados se someten a rigurosas pruebas de calidad del material, precisión dimensional y rendimiento. Proporcionan garantía de durabilidad y resistencia a fugas.
Consejo: Siempre especifique tuberías y accesorios de material virgen de marcas certificadas y acreditadas que coincidan con su proyecto para garantizar juntas de PPR fuertes y sin fugas.
Conclusión
Las juntas de tuberías de PPR a menudo tienen fugas debido a calentamiento insuficiente, sobrecalentamiento, desalineación o materiales deficientes. La instalación y el mantenimiento adecuados son esenciales para evitar estos problemas. Siga siempre los tiempos de calentamiento precisos, utilice extremos de tubería limpios y mantenga firmes las juntas durante el enfriamiento. Dar prioridad a tuberías y accesorios de alta calidad y realizar pruebas de presión garantiza sistemas confiables y sin fugas. Para soluciones de tuberías de PPR duraderas y eficientes, confíe en la experiencia y los productos superiores que ofrece [www.akanpolygon.com POLÍGONO]. Su compromiso con la calidad respalda instalaciones de plomería duraderas.
Preguntas frecuentes
P: ¿Qué causa las fugas en las juntas de las tuberías de PPR?
R: Las fugas en las tuberías de PPR generalmente ocurren en las uniones debido a un calentamiento insuficiente (soldadura en frío), sobrecalentamiento, superficies sucias, desalineación o accesorios de mala calidad, todo lo cual debilita la fusión y causa fugas.
P: ¿Cómo puedo evitar fugas en las tuberías de PPR durante la instalación?
R: Evite fugas en las tuberías de PPR asegurando la temperatura y el tiempo de calentamiento correctos, los extremos de las tuberías limpios y secos, la alineación adecuada y el uso de accesorios de material virgen de calidad que coincidan con la marca de la tubería.
P: ¿Puedo reparar una junta de tubería de PPR con fugas sin reemplazarla?
R: No, las juntas de tuberías de PPR con fugas no se pueden reparar en el lugar. La sección defectuosa debe cortarse y volverse a fusionar adecuadamente para detener las fugas.
P: ¿La marca de los accesorios afecta las fugas en las tuberías de PPR?
R: Sí, el uso de accesorios baratos o que no coinciden aumenta el riesgo de fugas en las tuberías de PPR. Elija siempre accesorios certificados de material virgen de marcas reconocidas que combinen con sus tuberías.
P: ¿Cuánto tiempo debo esperar antes de realizar la prueba de presión para evitar fugas en la tubería de PPR?
R: El tiempo de enfriamiento varía según el diámetro de la tubería; Siga siempre las pautas del fabricante para esperar varios minutos antes de realizar la prueba de presión para garantizar que las juntas se hayan solidificado por completo y evitar fugas.
Artículos relacionados
CONTACTO
Ponte en contacto con nosotros